Компания Shanghai Detailer New Material Technology Co., Ltd. поставляет полный ассортимент реактивных жидких каучуков, включая HTPB, CTBN, CTPB, ATBN, HTBN, ATPB и другие. Являясь пионером в области производства реактивного жидкого каучука в Китае, мы уделяем особое внимание высококачественным производным олефинов с обширным портфелем продуктов и выдающимися возможностями исследований и разработок. Возможно производство по индивидуальному заказу, отвечающее конкретным требованиям клиентов .
Реактивные жидкие каучукипредставляют собой телехелатные полимеры низкой вязкости с функциональными концевыми группами, такими как гидроксил, карбоксил или амин. Эти группы обеспечивают сшивку в термореактивных системах. Они предлагают двойную ценность: возможность обработки жидкостью и эластомерные характеристики. Я вижу, что они обеспечивают упрочнение колец, гибкость и улучшение адгезии эпоксидных смол, полиуретанов и композитов.
Химия терминальных функциональных групп определяет реакционную способность и пути отверждения. Состав основной цепи определяет совместимость, маслостойкость и низкотемпературные свойства. Эти каучуки решают проблему хрупкости высокопроизводительных термореактивных материалов, не жертвуя при этом технологичностью. Нормативное давление на эпоксидные смолы на основе бисфенола А и тенденции в области облегчения производства стимулируют спрос на системы HTPB из реактивного жидкого каучука. Понимание классификации реактивных жидких каучуков и выбор систем вулканизациипомогает инженерам сделать правильный выбор.
Химические основы: что отличает эти каучуки
Функциональные конечные группы: реактивные ручки
Я рассматриваю конечные группы как основные реактивные дескрипторы. Каждая гидроксильная, карбоксильная и аминная группы определяют свой путь отверждения. Реактивные жидкие каучуки HTPBпроиллюстрируйте этот принцип. Их гидроксильные концевые группы способствуют образованию полиуретана. Метод полимеризации существенно влияет на структуру. Анионная полимеризация создает высокое содержание 1,2-винила. Свободнорадикальная полимеризация дает низкое содержание 1,2-винила. Функционал OH также отличается.
Структурный параметр | Анионная полимеризация | Свободнорадикальная полимеризация |
Содержание 1,2-винила | Высокий (60-90%) | Низкий (15-20%) |
функциональность OH | f~2,0 (линейный диол) | f>2 (разветвленный, в среднем 2,4-2,6) |
Тг | Высокий | Низкий |
Линейные диолы с f ~ 2,0 обеспечивают образование термопластичного полиуретана. Разветвленные структуры с f>2 приводят к термореактивным сетям. Эта разница напрямую влияет на окончательные свойства отверждения.
Архитектура магистральной цепи: полибутадиен против модифицированного нитрилом
Основа определяет совместимость резины с различными смолами. Полибутадиеновые основные цепи обеспечивают превосходную гибкость при низких температурах. Они остаются гибкими при температуре ниже -70°C.. Однако они обладают плохой устойчивостью к маслам и растворителям. Модифицированные нитрилом каркасы решают эту проблему. Содержание акрилонитрила придает маслостойкость. Это также снижает гибкость при низких температурах.
Марки с высоким содержанием акрилонитрила обладают лучшей маслостойкостью, тогда как низкое содержание акрилонитрила обеспечивает лучшую гибкость и устойчивость при низких температурах.
Полимерная основа | Маслостойкость | Низкотемпературная гибкость |
Полибутадиен (BR) | Плохая стойкость к маслам и растворителям. | Отличный; остается гибким до температуры ниже -70°C, с низкой жесткостью до -55°C |
Бутадиен-акрилонитрил (NBR) | С добавлением акрилонитрила; более высокий ACN = более высокое сопротивление масла/топлива | Ухудшается при увеличении содержания акрилонитрила; диапазон от -55°C (низкий ACN) до -10°C (высокий ACN) |
Я выбираю магистраль исходя из экологических требований приложения.
Как структура определяет производительность
Сочетание конечной группы и магистральной сети создает окончательный профиль производительности. Разветвленная структура с f>2 накладывает ограничения на гибкость конструкции. Из линейных бифункциональных смол с f~1,95 можно получать термопластичные полиуретановые эластомеры. Гидроксильная функциональность и микроструктура основной цепи определяют свойства отверждения. Я рассматриваю эти отношения структура-свойство как основу выбора материала. Понимание этих основ помогает мне выбрать правильный реактивный жидкий каучук HTPB для каждого применения.
Классификация реактивных жидких каучуков HTPB и их аналогов
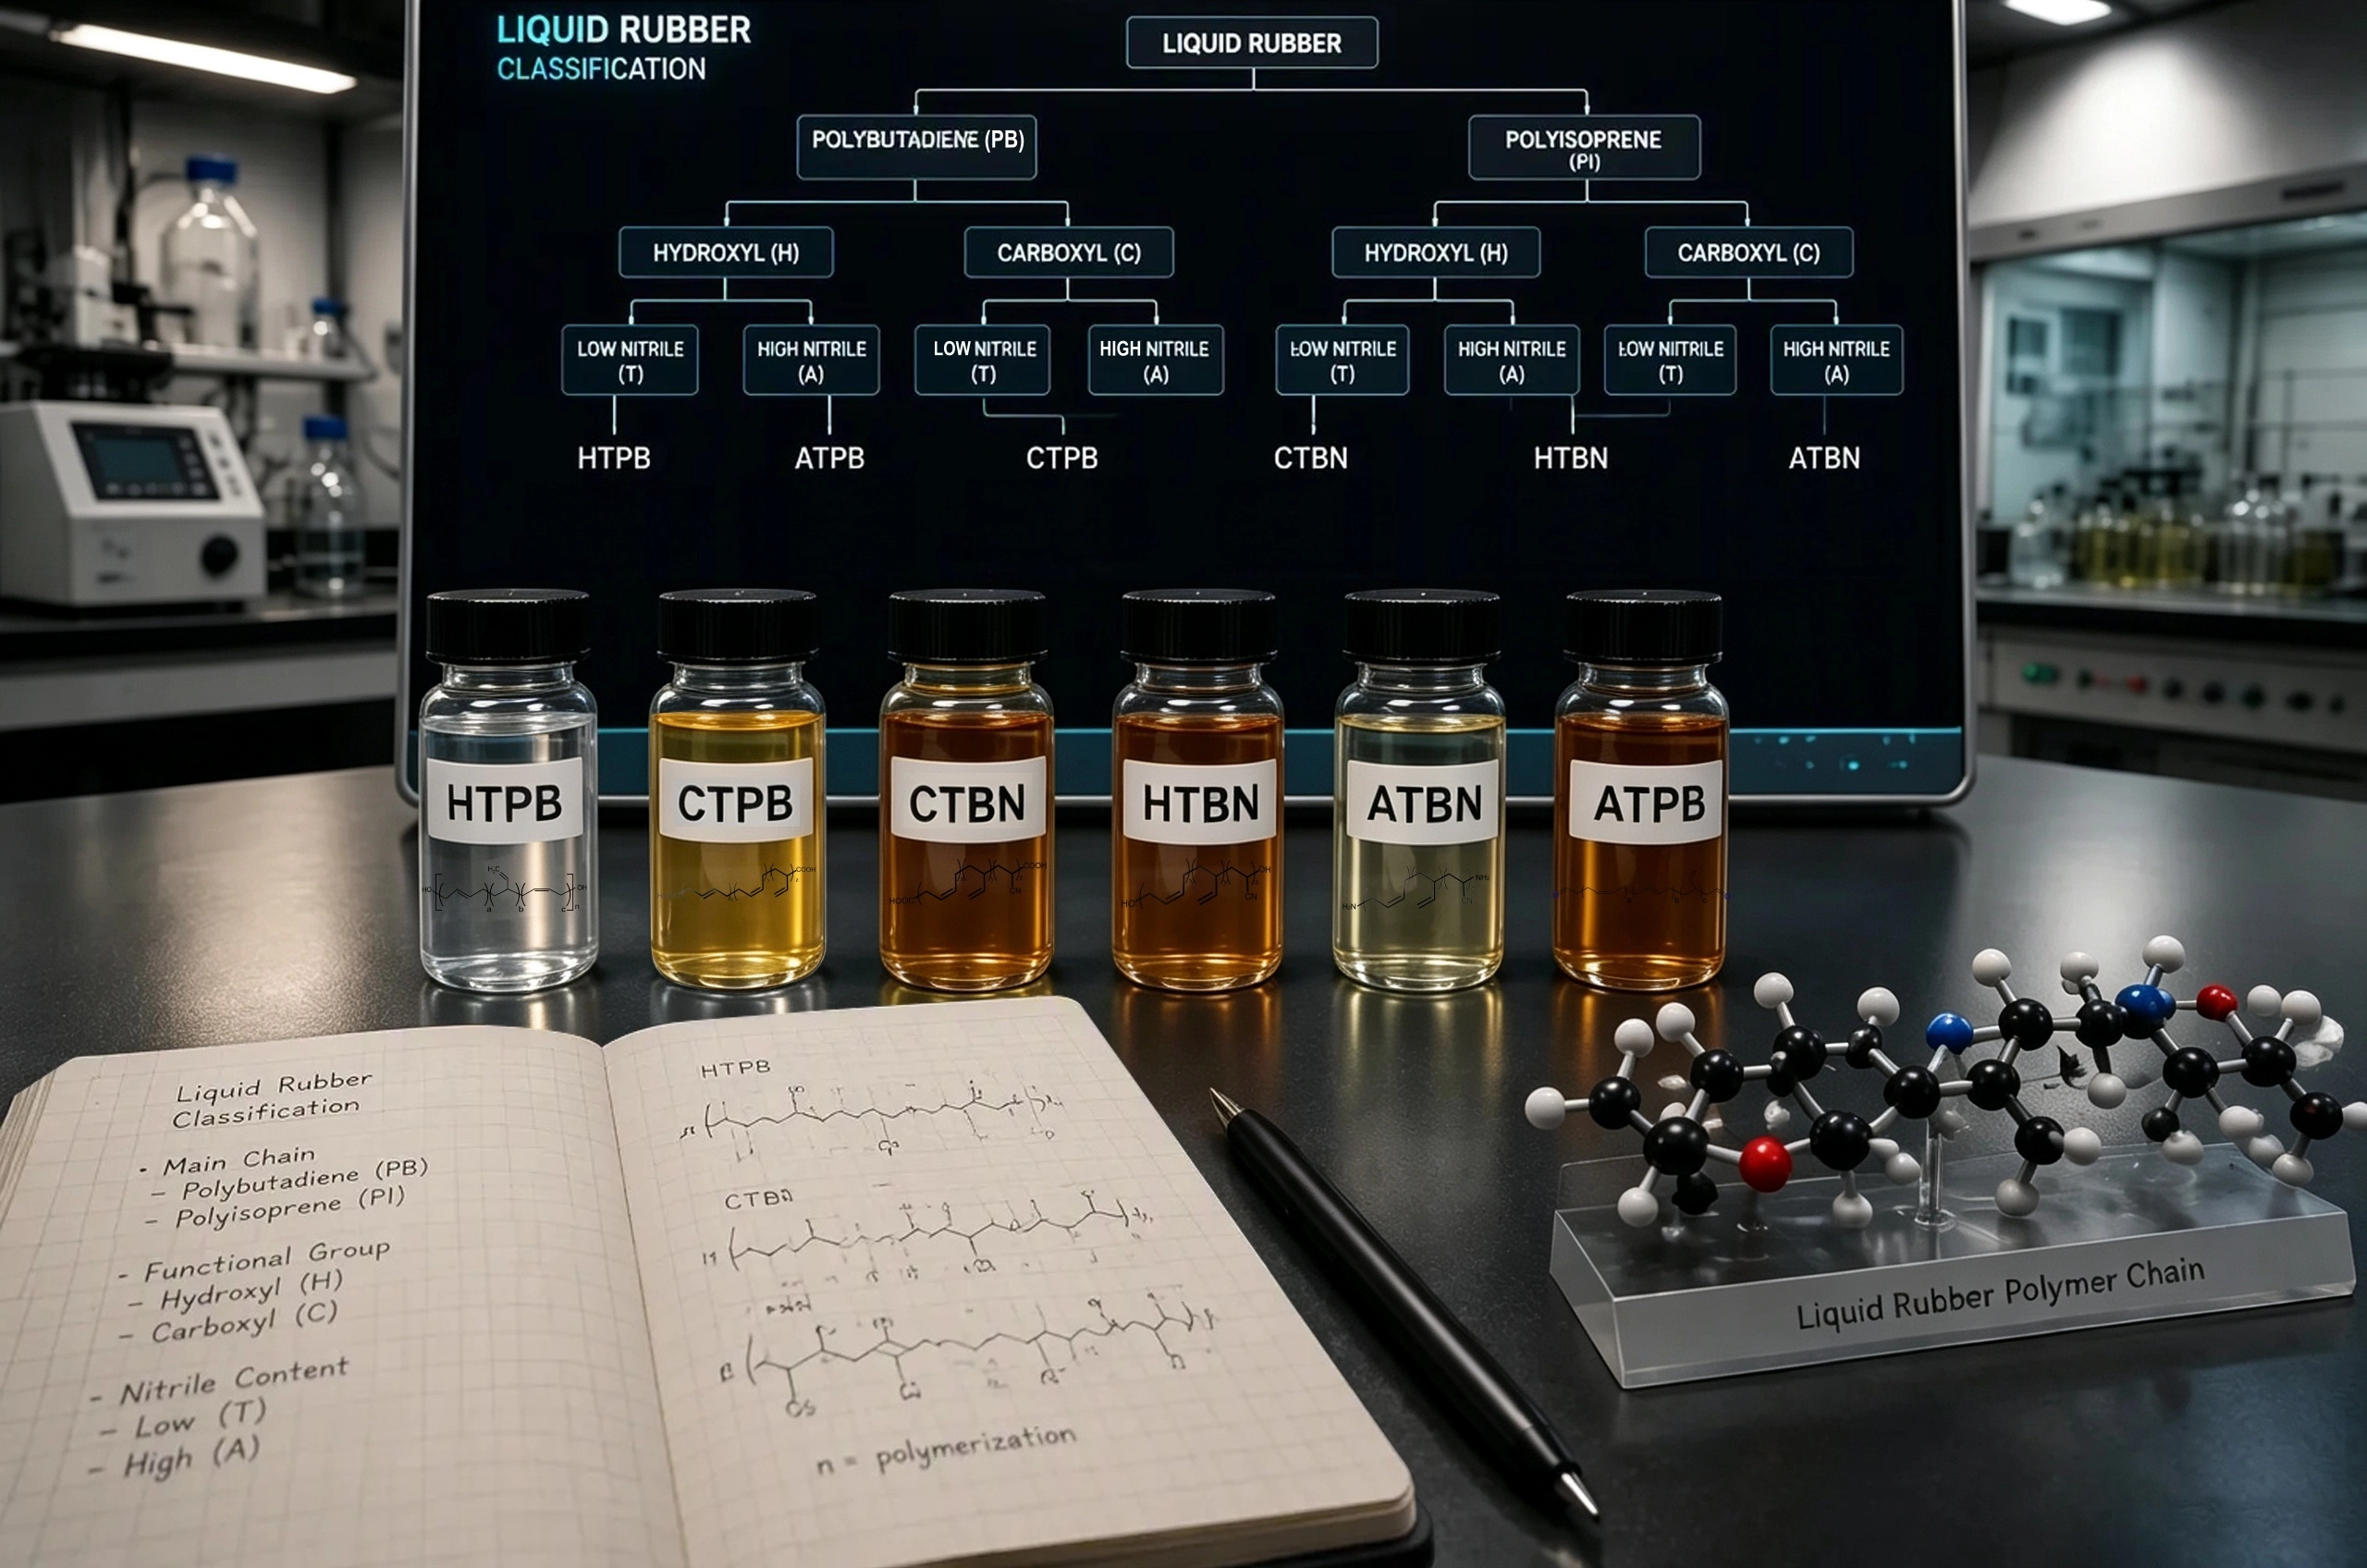
Я классифицирую эти каучуки в первую очередь по их концевым функциональным группам. Эта классификация определяет химию отверждения и область применения. На рынке доминируют три семейства: типы с гидроксильными, карбоксильными и аминными концевыми группами.. Каждое семейство предлагает определенные преимущества для конкретных систем смол и требований к производительности.
Типы с концевыми гидроксильными группами: HTPB и HTBN.
Полибутадиен с концевыми гидроксильными группами (HTPB) является наиболее широко используемым химически активным жидким каучуком. Я вижу это повсюду: от ракетных двигателей до потребительских товаров. Его гидроксильные концевые группы легко реагируют с изоцианатами с образованием полиуретановых сеток. Полибутадиеновая основная цепь обеспечивает исключительную низкотемпературную гибкость и гидролитическую стабильность.
Свойство | Ценить |
Среднечисловая молекулярная масса (Mn) | 1000–5000 г/моль |
Гидроксильное число (OH#) | 0,4–0,9 мэкв/г (22–50 мг КОН/г) |
Вязкость при 30°C | 5 000–15 000 мПа·с |
Температура стеклования (Tg) | от −70 до −85°С |
Прочность на разрыв (отвержденный ПУ) | 3,0–5,5 МПа |
Удлинение при разрыве (отвержденный ПУ) | 450–700% |
Оптимальное соотношение NCO/OH | 0,95–1,05 |
Типичное содержание связующего топлива | 12–18% масс. |
Эти свойства нашли свое отражение в замечательном спектре применений. Я нахожу полиуретаны на основе HTPB в изоляционных панелях из жесткого пенопласта, прочных эластомерных колесах для американских горок и эскалаторов, втулках автомобильной подвески и заливочных составах для электрооборудования. Этот материал также используется в высокоэффективных клеях, поверхностных покрытиях, герметиках, синтетических волокнах, таких как спандекс, подложке для ковров и деталях из твердого пластика для электронных инструментов. В частности, HTPB служит связующим веществом твердого ракетного топлива в ракетах-носителях, обычно в составе HTPB/AP/Al в соотношении 12/68/20.
Бутадиен-акрилонитрил с концевыми гидроксильными группами (HTBN)имеет тот же реактивный химический состав, но включает сомономер акрилонитрила. Эта модификация повышает маслостойкость и увеличивает полярность для лучшей совместимости с эпоксидными и винилэфирными смолами. Я выбираю HTBN, когда применение требует как реакционной способности полиуретана, так и повышенной устойчивости к растворителям.
Типы с карбоксильными концевыми группами: CTPB и CTBN.
Полибутадиен с концевыми карбоксильными группами (CTPB)и бутадиен-акрилонитрил с концевыми карбоксильными группами (CTBN) представляют второе основное семейство. Эти каучуки содержат концевые группы карбоновых кислот, которые реагируют с эпоксидными смолами, аминами и оксидами металлов. Я считаю их незаменимыми при упрочнении эпоксидных смол.
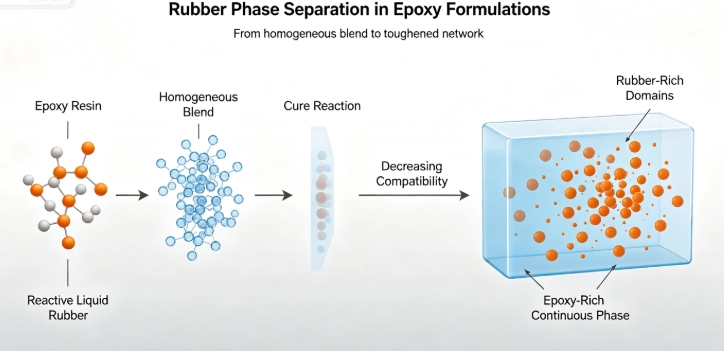
CTBN создает эластичную фазу внутри эпоксидной матрицы. Вы получаете лучшую ударопрочность и гибкость. Смола поглощает энергию и предотвращает распространение трещин. CTBN реагирует с эпоксидной смолой с образованием блок-сополимеров как с жесткими, так и с гибкими сегментами. CTBN создает дисперсную резиновую фазу, улучшающую механические свойства. Побеление напряжения происходит из-за рассеяния видимого света рассеивающим центральным слоем. В данном случае это пустота рассеивающего центра, обусловленная кавитацией частиц БТБН. Это важный механизм рассеивания энергии после добавления CTBN в эпоксидную смолу, который может потреблять энергию во время разрушения, а резиновые перемычки и текучесть при сдвиге также являются разумными механизмами повышения прочности.
Количественные улучшения от добавления БТБН значительны. Я вижу стабильное улучшение многих механических свойств.
Свойство | Улучшение |
Предел прочности | Увеличение на 26 % при использовании 5-частотного CTBN |
Удлинение при разрыве | Значительно увеличился |
Ударная вязкость по Изоду с надрезом | Значительно увеличился |
Модуль упругости | Постепенно снижается |
Максимальная прочность | Достигнуто в 15 часов CTBN. |
Вязкость разрушения (K IC) | Стабилен для >10 частей CTBN |
Температура стеклования (Tg) | Увеличение на 11,3°C при использовании CTBN 25 частей на час. |
Для конструкционных клеев я указываю марки CTBN в зависимости от содержания карбоксила и вязкости. Данные производителяпоказывает четкую связь между этими параметрами.
Класс CTBN | Карбоксильное число (ммоль/г) | Вязкость при 27°C (Па·с) |
БТБН-1 | 0,45 – 0,55 | ≤180 |
БТБН-2 | 0,55 – 0,65 | ≤150 |
БТБН-3 | 0,45 – 0,65 | ≤300 |
БТБН-4 | 0,65 – 0,75 | ≤200 |
БТБН-5 | 0,50 – 0,70 | ≤600 |
Я выбираю марки с более низкой вязкостью для облегчения смешивания и марки с более высоким содержанием карбоксила для большей плотности сшивок. Мой выбор определяется компромиссом между технологичностью и конечными свойствами.
Типы с аминоконцевыми группами: ATPB и ATBN.
Полибутадиен с аминоконцевыми группами (ATPB) и бутадиен-акрилонитрил с аминоконцевыми группами (ATBN)завершить классификационную триаду. Эти каучуки содержат концевые первичные аминные группы, которые быстро реагируют с эпоксидными смолами, изоцианатами и ангидридами. Я ценю их за быструю кинетику отверждения и сильную адгезию к полярным подложкам.
ATBN находит особое применение в эпоксидных клеях и покрытиях. Аминные группы реагируют напрямую с эпоксидными кольцами, не требуя отдельного катализатора. Эта прямая реакция создает прочные химические связи на границе раздела. Нитрильные группы в составе ATBN улучшают адгезию к металлам и конструкционным пластикам. Я также ценю повышенную прочность на разрыв и усталостную прочность, которую каучуки с аминными концевыми группами придают отвержденным системам.
Аминовая функциональность дает еще одно преимущество: она позволяет отверждать при комнатной температуре. Эта возможность упрощает обработку и снижает затраты энергии на производстве. Я вижу растущий интерес к ATBN для покрытий и ремонтных составов, наносимых в полевых условиях, где термоотверждение нецелесообразно.
Эти три семейства — гидроксильные, карбоксильные и аминные.— охватывают подавляющее большинство применений реактивных жидких каучуков HTPB. Химический состав каждой функциональной группы обеспечивает отдельный путь отверждения и профиль эффективности. Выбор в конечном итоге зависит от системы смол, условий обработки и требований конечного использования.
Сравнительная производительность: выбор правильной резины
Источник изображения: пиксели
Вязкость и технологические характеристики
Я считаю вязкость первым параметром при выборе реактивной жидкой резины. Более низкая вязкость упрощает производство. Я ясно вижу это на примере составов топлива на основе HTPB. Более низкая вязкость суспензиипозволяет легко заливать сложные корпуса ракетных двигателей. Разработчики рецептур корректируют соотношение отвердителя, чтобы контролировать срок годности и вязкость во время обработки. Этот баланс между технологичностью и временем реакции определяет эффективность производства.
Аспект | Влияние вязкости | Практический пример |
Обработка | Более низкая вязкость облегчает смешивание и разливку. | Легкая заливка в сложные корпуса ракетных двигателей. |
Жизнеспособность | Регулируется соотношением отвердителя | Разработчики рецептур контролируют вязкость во время обработки |
Марки CTBN демонстрируют более высокую вязкость, чем HTPB. Эту разницу определяют содержание карбоксила и молекулярная масса. Для повышения ударной вязкости эпоксидных смол я выбираю марки CTBN с более низкой вязкостью. В этих системах важно тщательное перемешивание.
Эффективность закалки и механические свойства
Я оцениваю эффективность упрочнения путем измерения вязкости разрушения и ударопрочности.. CTBN превосходно подходит для эпоксидных систем. Частицы каучука создают дисперсную фазу. Эта фаза поглощает энергию за счет кавитации и сдвиговой деформации. Механизм предотвращает распространение трещин. Я вижу последовательное улучшение силы удара. Модуль упругости практически не изменяется.
Полиуретаны на основе HTPB обеспечивают превосходное удлинение и прочность на разрыв. Линейная структура диола создает гибкие эластомеры.. Я выбираю HTBN или ATBN, когда мне нужна одновременно прочность и маслостойкость. Системы Reactive Liquid Rubbers HTPB обеспечивают основу для этих рецептур с оптимизированными характеристиками.
Химическая стойкость и термическая стабильность
Химический состав основной цепи определяет химическую стойкость. Полибутадиеновые основные цепи обладают плохой устойчивостью к маслам и растворителям. Модифицированные нитрилом каркасы решают эту проблему. Более высокое содержание акрилонитрила повышает устойчивость к топливу и углеводородам. Опорную сеть я выбираю исходя из операционной среды.
Термическая стабильность зависит от структуры основной цепи. HTPB сохраняет гибкость при температуре ниже -70°C. Нитриловые каучуки жертвуют некоторыми низкотемпературными характеристиками. Взамен они получают улучшенную химическую стойкость. Для высокотемпературного применения предпочтительны марки, модифицированные нитрилом. Низкотемпературные применения требуют использования чистых полибутадиеновых основных цепей. Я подбираю резину в соответствии с экологическими требованиями каждого применения.
Адгезия и совместимость со смолами
Я оцениваю адгезию и совместимость смол как окончательный выбор. Эти два свойства определяют, действительно ли реакционноспособный жидкий каучук интегрируется в целевой состав. Совместимость определяет, насколько хорошо каучук диспергируется в смоле. Адгезия определяет прочность сцепления с подложкой.
Совместимость смол зависит от параметров растворимости. Полярность магистралиуправляет этим поведением. Полибутадиеновые каучуки демонстрируют отличную совместимость с неполярными смолами, такими как полиуретан. В полярных эпоксидных системах они разделяются по фазам. Модифицированные нитрилом каучуки решают эту проблему. Акрилонитрил увеличивает полярность. Этот сдвиг улучшает совместимость с эпоксидными, винилэфирными и фенольными смолами. Я считаю CTBN и ATBN лучшими вариантами для повышения прочности эпоксидной смолы именно из-за этой совместимости.
Тип резины | Эпоксидная смола | Полиуретан | Виниловый Эстер | Фенольный |
ПВТПБ | Бедный | Отличный | Умеренный | Бедный |
ХТБН | Хороший | Отличный | Хороший | Умеренный |
CTPB | Умеренный | Хороший | Умеренный | Бедный |
КБТН | Отличный | Хороший | Отличный | Хороший |
АТПБ | Умеренный | Хороший | Умеренный | Бедный |
АТБН | Отличный | Хороший | Отличный | Хороший |
Адгезия следует другой логике. Концевые группы образуют химические связи с подложкой. Каучуки с аминными концевыми группами создают прочные связи с металлами и конструкционными пластиками. Аминные группы реагируют с эпоксидными покрытиями и слоями грунтовки. Нитрильные группы в ATBN улучшают смачивание и адгезию к полярным поверхностям. Каучуки с концевыми гидроксильными группами хорошо работают на неполярных подложках. Я выбираю HTPB для полиуретановых покрытий на пластиковых подложках. Я выбираю ATBN для эпоксидных клеев для алюминия и стали.
Правило простое: соблюдайте полярность резиновой магистрали.к смоле для диспергирования и сопоставьте реакционную способность концевой группы с подложкой для адгезии.
Я учитываю концентрацию резины. Более высокие нагрузки могут улучшить адгезию, но могут снизить когезионную прочность. Оптимальный баланс зависит от конкретной резины и основы. Я всегда проверяю совместимость на небольшой пробной партии. Визуальная прозрачность после смешивания указывает на хорошую дисперсию. Мутность или разделение фаз сигнализируют о проблеме совместимости. Правильный баланс отличает успешную формулировку от неудачной. Системы Reactive Liquid Rubbers HTPB составляют основу для этой настройки. Варианты, модифицированные нитрилом, обеспечивают путь полярной адгезии.
Перспективы применения: куда направляются эти каучуки
Аэрокосмическая и оборонная промышленность: топливо, гильзы и конструкционные клеи
Аэрокосмический сектор остается крупнейшим потребителем реактивных жидких каучуков HTPB. Я считаю, что этот материал доминирует в рецептурах твердого ракетного топлива, поскольку он обеспечивает предсказуемые механические свойства и надежное отверждение. Связующее удерживает перхлорат аммония.Частицы окислителя и алюминиевого топлива вместе образуют эластичную матрицу, которая выдерживает термоциклирование и механические нагрузки во время запуска.
Роль | Вариант HTPB / добавка | Описание |
связующее | Р-45 М | Предварительно смешанный антиоксидант для стабильности при длительном хранении. |
связующее | Р-45 ХТЛО | Никаких антиоксидантов; более низкая вязкость, чем у R-45 M |
связующее | Низкомолекулярный HTPB | Очень низкая вязкость; улучшает литейные качества, но может снизить плотность |
Лайнер | HTPB с меламином | Меламин действует как антипирен для лайнеров. |
Я выбираю Р-45М для стратегических ракетных программ, где срок годности имеет значение в течение десятилетий. Антиоксидантный пакет предотвращает окислительную деградацию при длительном хранении. Р-45 HTLO подходит для тактических систем с коротким сроком службы. Более низкая вязкость упрощает литье со сложной геометрией зерен. Низкомолекулярные сорта помогают мне точно настроить реологию суспензии, когда мне нужна максимальная загрузка твердых частиц для более высокого удельного импульса.
Материалы футеровки защищают корпус двигателя от горячих дымовых газов. Я разрабатываю лайнеры на основе HTPB.с меламином для уменьшения распространения пламени и изоляции каркаса конструкции. Гильза связывает пороховое зерно с гильзой, обеспечивая при этом дифференциальное тепловое расширение. Эта целостность связи предотвращает катастрофический отказ во время воспламенения.
Структурные клеи в аэрокосмической отрасли используют CTBN и ATBN для повышения ударной вязкости связующих на основе эпоксидной смолы. Я использую эти каучуки для вторичного приклеивания композитных панелей к металлическому каркасу. Каучуковая фаза поглощает напряжения отслаивания и предотвращает распространение трещин вдоль линии клеевого соединения. Марки с концевыми аминными группами обеспечивают самые быстрые циклы отверждения для повышения эффективности производства.
Автомобильная промышленность и электроника: герметики, заливка и покрытия
Инженеры-автомобилестроители ведут постоянную борьбу с вибрацией., moisture, and thermal stress. I see reactive liquid rubbers solving these challenges across multiple vehicle systems. Silicone potting compounds represent one prominent application. These materials provide elasticity, flexibility, temperature resistance up to 400°F, and resistance to moisture and chemicals. I specify them for engine control modules, battery management systems, and sensor assemblies.
The electronics industry demands reliable protection for sensitive components. Conformal coatings shield circuit boards from environmental damage. I use one-part silicone liquid rubber dips for shock dampening and vibration isolation applications. These coatings excel in severe impact cushioning and dampening of severe shock.
Typical automotive and electronics applications include:
· Vibration isolation for powertrain mounts and suspension bushings
· Severe impact cushioning for battery pack enclosures
· Dampening of severe shock in transmission control units
· Sealing of connector housings and wire harness penetrations
· Potting of ignition coils and alternator components
I choose HTBN for under-hood sealants that contact fuel and oil. The acrylonitrile content provides the chemical resistance that pure polybutadiene lacks. ATBN finds use in structural adhesives for lightweight vehicle assembly. These adhesives bond dissimilar materials like aluminum to carbon fiber composites. The rubber phase imparts the flexibility needed to accommodate differential thermal expansion between these materials.
Composite Materials: Toughening Epoxy and Vinyl Ester Systems
Composite materials suffer from one persistent weakness: brittleness. Epoxy matrices crack easily under impact or thermal shock. I solve this problem by incorporating CTBN or ATBN into the resin formulation. The rubber creates a dispersed second phase that absorbs energy and arrests crack growth.
I see the toughening mechanism working through several pathways. Rubber particles cavitate under stress, creating voids that dissipate energy. Shear yielding occurs in the epoxy matrix between particles. Rubber bridging connects crack faces and resists propagation. These mechanisms work together to multiply fracture toughness by factors of two to three.
Vinyl ester resins benefit from the same approach. These resins offer excellent corrosion resistance but suffer from poor impact strength. I add CTBN at 5 to 15 parts per hundred resin to achieve the optimal balance. Lower loadings improve toughness without sacrificing modulus. Higher loadings maximize impact resistance but reduce stiffness and glass transition temperature.
The regulatory landscape now shapes my material selections. Stringent environmental regulations limit the use of certain chemical intermediates in liquid rubber manufacturing. I track these compliance requirements carefully:
1. REACH compliance in the EU increases operational complexity and capital expenditure for manufacturers
2. EPA regulations in North America impose strict VOC emission limits on production facilities
3. Regional frameworks in Asia add further compliance burdens that disproportionately affect smaller manufacturers
4. These constraints drive investment in advanced synthesis technologies that satisfy both performance and compliance requirements
Pressure Category | Specific Pressure | Source / Driver | Impact on Bio-Based Liquid Rubbers |
Regulatory | Strict VOC emission limits | EPA (North America) | Requires investment in low-emission production technologies; bio-based formulations help meet compliance |
Regulatory | REACH compliance & regional chemical safety frameworks | EU, North America, Asia | Increases operational complexity and capital expenditure; bio-based variants reduce reliance on restricted chemical intermediates |
Sustainability | Demand for bio-based monomers | Corporate clients, eco-conscious end-users | Reduces carbon footprint and aligns with sustainable sourcing trends |
Sustainability | Chemical recycling & circular economy initiatives | US and Canada government programs | Addresses end-of-life disposal challenges of cross-linked rubbers; bio-based and recyclable formulations are prioritized |
I see manufacturers responding with bio-based liquid rubber variants. These products use monomers derived from renewable feedstocks rather than petroleum. The performance profile matches conventional grades while reducing carbon footprint. Automotive OEMs and consumer goods brands increasingly demand these sustainable options. The shift toward low-VOC formulations accelerates innovation in synthesis technology.
The composite market continues expanding in wind energy, marine, and infrastructure applications. Each sector demands specific toughening solutions. I match the rubber chemistry to the resin system and service environment. CTBN remains my default choice for epoxy systems. ATBN provides faster curing when production speed matters. HTBN offers the best oil resistance for automotive composite components.
Emerging Frontiers: Bio-Based Rubbers and Smart Materials
The sustainability movement now reaches deep into polymer science. I watch bio-based reactive liquid rubbers emerge from research laboratories into commercial reality. These products replace petroleum-derived monomers with renewable feedstocks. Castor oil, soybean oil, and crude tall oil provide the carbon backbone for these new materials. The performance profile matches conventional grades while reducing carbon footprint significantly.
I see the regulatory landscape accelerating this transition. Strict VOC emission limits from the EPA force manufacturers to rethink production chemistry. REACH compliance in the EU adds operational complexity and capital expenditure. Bio-based formulations help companies meet these requirements without sacrificing performance. Corporate clients increasingly demand sustainable sourcing across their supply chains. The chemical recycling initiatives in the US and Canada push manufacturers toward circular economy models.
The technical challenge lies in maintaining reactive end-group functionality. Bio-based polyols must still carry hydroxyl, carboxyl, or amine groups at precise concentrations. I evaluate these materials carefully for hydroxyl value and molecular weight distribution. The backbone structure differs from petroleum-derived polybutadiene. Renewable feedstocks produce more complex molecular architectures. These differences affect viscosity and curing kinetics. My testing protocols account for these variations.
Smart materials represent the second frontier. I see reactive liquid rubbers integrating with sensing and responsive technologies. The telechelic structure allows incorporation of functional nanoparticles. Carbon nanotubes and graphene platelets disperse within the rubber matrix. These additives create conductive pathways for strain sensing. The material detects deformation and reports it as a change in electrical resistance. Structural health monitoring becomes possible without separate sensor systems.
Shape memory behavior offers another avenue. I formulate liquid rubbers with reversible crosslinks that respond to temperature stimuli. The material holds a temporary shape below its transition temperature. Heating triggers recovery to the original geometry. This capability finds use in self-healing coatings and deployable aerospace structures.
Additive manufacturing transforms how I process these materials. Chromatic 3D Materials developed Reactive Liquid Additive Manufacturing technology specifically for thermoset elastomers. The process pumps two liquid feed components through a mixing tip where they react. A gel forms immediately, sealing gaps within itself. The material continues reacting with surrounding material, creating chemical bonds throughout the entire printed structure. This approach produces smooth, nonporous thermoset elastomers that require no post-processing.
I find this technology remarkable for several reasons. The liquid components adjust easily to modify toughness, flexibility, elasticity, and color without affecting print quality. I can print directly onto existing substrates like metal, plastic, or textiles. This capability reduces assembly needs and enables multi-material components. The method overcomes traditional 3D printing limitations by avoiding seams, voids, and fusing lines. Industrial applications include hydraulic-seal gaskets and air-brake membranes that demand durability.
Сочетание биологического сырья и интеллектуального производства открывает новые возможности. Я разрабатываю возобновляемые жидкие каучуки с реакционноспособными группами, совместимыми с переработкой RLAM. Низкая вязкость этих материалов соответствует требованиям смешивания и осаждения. Кинетика быстрого отверждения соответствует процессу нанесения слоя за слоем. Это сближение решает как экологические проблемы, так и эффективность производства.
Я ожидаю продолжения роста в этой сфере. Производители автомобильного оборудования ищут экологически чистые материалы для компонентов салона. Аэрокосмические программы требуют легких конструкций со встроенными датчиками. Производителям медицинского оборудования необходимы биосовместимые эластомеры с точным контролем свойств. Каждое применение требует определенного химического состава функциональных групп и архитектуры основной цепи. При таком выборе руководствуется система классификации, которую я описал ранее.
Будущее направление ясно. Биологическое сырье выйдет за рамки нынешних возможностей. Новые реактивные группы позволят использовать новые химические методы отверждения. Аддитивное производство потребует более жестких характеристик вязкости и реакционной способности. Я вижу, как реактивные жидкие каучуки превращаются из товарных промежуточных продуктов в специальные материалы для передового производства. Основы остаются неизменными: функциональные концевые группы контролируют реактивность, состав основной цепи определяет совместимость. Эти принципы будут определять инновации на протяжении десятилетий.
Логика классификации остается простой: химия концевых групп определяет реакционную способность, состав основной цепи определяет совместимость и устойчивость. Я выбираю накладки исходя из требований применения, а не универсального превосходства. Продолжается рост производства легких композитов и высокоэффективных клеев.и автомобильные герметики. Я считаю, что Reactive Liquid Rubbers HTPB возглавляет это расширение. Будущие инновации сосредоточены на биологическом сырье, новых реактивных группах и интеграции аддитивного производства. Эти материалы превратятся из обычных промежуточных продуктов в инженерные решения для сложных производственных задач.
Часто задаваемые вопросы
Как мне выбрать между HTPB и CTBN для моего приложения?
Сначала я оцениваю систему смол. HTPB подходит для полиуретановых составов, требующих превосходной низкотемпературной гибкости. CTBN лучше всего подходит для повышения ударной прочности эпоксидной смолы. Я сопоставляю химический состав концевых групп со способом отверждения. Полярность основной цепи определяет совместимость смол. Рассмотрите условия эксплуатации для обеспечения маслостойкости.
Каков типичный срок хранения этих реактивных жидких каучуков?
Я рекомендую использовать эти материалы в течение 12 месяцев с момента изготовления. Храните их в герметичных контейнерах вдали от влаги и прямых солнечных лучей. Сорта HTPB с антиоксидантами служат дольше. Я всегда проверяю гидроксильное или карбоксильное число перед использованием. Деградация проявляется в увеличении вязкости или изменении цвета.
Могу ли я смешивать различные химически активные жидкие каучуки?
Да, я часто смешиваю каучуки для достижения сбалансированных свойств. Сочетание HTPB с HTBN повышает маслостойкость, сохраняя при этом гибкость. Я смешиваю CTBN с ATBN, чтобы сбалансировать прочность и скорость отверждения. Сначала проверьте совместимость с небольшой пробной партией. Разделение фаз указывает на проблему.
Какой тип резины обеспечивает лучшее соотношение цены и качества?
HTPB обеспечивает самую низкую стоимость за килограмм при превосходных механических свойствах. CTBN стоит дороже, но обеспечивает превосходную эффективность упрочнения эпоксидной смолы. Я учитываю общую стоимость рецептуры, а не только цену каучука. Более низкие дозы БТБН часто дают лучшие результаты, чем более высокие дозы более дешевых альтернатив.
Существуют ли какие-либо особые соображения безопасности при работе с этими материалами?
При работе с химически активными жидкими каучуками я всегда надеваю нитриловые перчатки и защитные очки. Сорта с концевыми аминными группами требуют особой осторожности из-за возможности раздражения кожи. Работайте в проветриваемом помещении, чтобы не вдыхать пары. Хранить вдали от окислителей и сильных кислот. Следуйте указаниям производителяРекомендации паспорта безопасности.

 English
 English
 Spanish
 Russian
 Arabic
 French
 German
 Portuguese
 Turkish
 Dutch
 Polish
 Korean
 Vietnamese
 Indonesian

 07. Jul, 2026